









Odmagnetovanie kovových dielov v praxi
Ak sa oceľový diel po brúsení správa ako slabý magnet, nejde o kuriozitu, ale o reálny výrobný problém. Piliny sa lepia na funkčné plochy, meranie kolíše, pri montáži sa zachytávajú drobné častice a pri automatizovanej manipulácii vznikajú odchýlky, ktoré sa hľadajú zbytočne dlho. Práve preto je odmagnetovanie kovových dielov v mnohých prevádzkach štandardnou operáciou, nie doplnkom.
Zvyškový magnetizmus vzniká častejšie, než sa predpokladá. Objavuje sa po brúsení, sústružení, frézovaní, lisovaní, po kontrole magnetickou defektoskopiou aj po manipulácii so silnými permanentnými magnetmi alebo elektromagnetickými upínačmi. Pri niektorých dieloch neprekáža. Pri presných súčiastkach, ložiskových komponentoch, formách, nástrojoch, hriadeľoch alebo tenkostenných výliskoch však dokáže ovplyvniť kvalitu aj stabilitu procesu.
Kedy je odmagnetovanie kovových dielov skutočne potrebné
Najčastejší omyl je predstava, že každý zmagnetovaný diel treba automaticky odmagnetovať. V praxi to závisí od ďalšieho použitia. Ak diel putuje do prostredia, kde magnetické pole neovplyvní funkciu ani čistotu povrchu, zásah nemusí byť potrebný. Ak však nasleduje presné meranie, povrchová úprava, montáž alebo balenie citlivých súčastí, zvyškový magnetizmus býva nežiaduci.
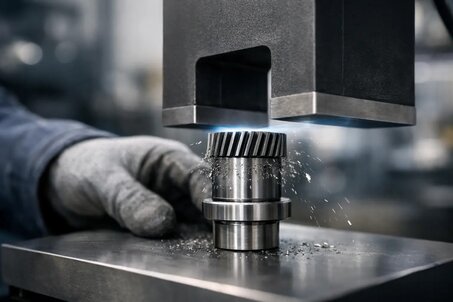
Typickým signálom sú prichytené kovové častice po obrábaní alebo umývaní. Diel môže byť na pohľad čistý, no jemný kovový prach zostáva v otvoroch, drážkach alebo na tesniacich plochách. To je kritické najmä tam, kde sa pracuje s nízkymi toleranciami alebo kde môže kontaminácia skrátiť životnosť zostavy.
Ďalší problém vzniká pri meraní. Niektoré meracie postupy a snímače sú na zvyškové magnetické pole citlivé. Ak sa navyše diely ukladajú tesne vedľa seba, môžu sa vzájomne ovplyvňovať alebo priťahovať jemné feromagnetické nečistoty z okolia. Výsledkom je nestabilita, ktorú nemožno vyriešiť len dôkladnejším umytím.
Prečo sa diely zmagnetujú aj bez priameho kontaktu s magnetom
Feromagnetické materiály, najmä ocele a niektoré liatiny, reagujú na vonkajšie magnetické pole zmenou orientácie svojich magnetických domén. Pokiaľ je pole dostatočne silné alebo na diel pôsobí opakovane, časť tejto orientácie zostáva zachovaná aj po odstránení zdroja poľa. Vtedy hovoríme o remanencii, teda zvyškovom magnetizme.
V praxi k tomu dochádza rôznymi cestami. Významný vplyv má magnetické upínanie pri obrábaní, magnetická kontrola trhlín, kontakt so separačnými alebo manipulačnými systémami, ale aj samotné obrábanie, pri ktorom sa materiál lokálne mechanicky a tepelne namáha. Pri dlhých alebo štíhlych dieloch sa môže prejaviť aj orientácia v zemskom magnetickom poli, hoci sama osebe zvyčajne nebýva hlavným dôvodom problému.
Dôležité je aj to, že neexistuje univerzálna hranica, od ktorej je každý diel „príliš magnetický“. Rozhoduje materiál, tvar, veľkosť, ďalší technologický krok a požadovaná citlivosť aplikácie. To je dôvod, prečo sa odmagnetovanie vždy posudzuje v kontexte konkrétnej výroby.
Ako funguje odmagnetovanie kovových dielov
Princíp je technicky jednoduchý, hoci samotná realizácia musí byť správne nastavená. Cieľom nie je diel obrátiť na opačný pól, ale postupne znížiť usporiadanie magnetických domén tak, aby sa výsledné zvyškové pole priblížilo k čo najnižšej hodnote.
Najbežnejšia metóda využíva striedavé magnetické pole, ktorého účinok sa plynulo znižuje. Diel sa cez pole presúva alebo sa intenzita poľa postupne znižuje v čase. Tým sa magnetické domény opakovane preusporadúvajú a ich výsledná orientácia sa rozptýli. Ak je proces správne vykonaný, zvyškový magnetizmus klesne na prijateľnú úroveň.
Pri jednoduchých súčiastkach býva výsledok stabilný a dobre opakovateľný. Pri masívnych dieloch, tvarovo zložitých komponentoch alebo súčiastkach z materiálov s vyššou koercitivitou však treba počítať s tým, že odmagnetovanie bude náročnejšie. Niekedy nestačí jeden priechod a proces treba upraviť podľa geometrie aj smeru pôvodného zmagnetovania.
Metódy a zariadenia podľa typu prevádzky
V kusovej alebo servisnej praxi sa používajú stolové a prenosné odmagnetovacie zariadenia. Sú vhodné pre nástroje, menšie súčiastky, formy, nože alebo diely, ktoré treba ošetriť priebežne pri výrobe či údržbe. Výhodou je operatívnosť. Obmedzením býva menší pracovný priestor a nižšia účinnosť pri väčších alebo hrubostenných dieloch.
Vo výrobe sa častejšie uplatňujú priechodové odmagnetovače. Diel prechádza cievkou alebo pracovnou zónou zariadenia a odmagnetovanie sa dá zaradiť priamo do toku výroby - po obrábaní, pred meraním, pred umývaním alebo pred montážou. Takéto riešenie je vhodné tam, kde je potrebná opakovateľnosť a krátky takt.
Osobitnú skupinu predstavujú riešenia pre dlhé tyče, rúry, hriadele a profily. Pri nich býva rozhodujúci smer magnetizácie a spôsob pohybu dielu cez pole. Ak sa zvolí nevhodná konfigurácia, diel môže byť odmagnetovaný len čiastočne alebo nerovnomerne. V praxi teda nestačí vybrať zariadenie podľa rozmeru otvoru. Rozhoduje aj materiál, hmotnosť, hrúbka steny a požadovaná zvyšková hodnota.
Čo najviac ovplyvňuje výsledok
Najväčší vplyv má materiál. Nízko uhlíkové ocele sa spravidla odmagnetujú jednoduchšie než kalené alebo legované materiály. Dôležitá je aj geometria dielu. Ostré hrany, dlhé štíhle tvary a lokálne masívne prierezy spôsobujú nerovnomerné rozloženie poľa, čo komplikuje celý proces.
Významný je tiež pôvod zmagnetovania. Diel, ktorý prišiel do kontaktu so silným permanentným magnetom alebo bol magnetovaný pri kontrole trhlín, môže vyžadovať iné nastavenie než súčiastka so slabým zvyškovým magnetizmom po brúsení. Rozdiel robí aj orientácia dielu v zariadení a rýchlosť priechodu pracovnou zónou.
Samostatnou témou je manipulácia po odmagnetovaní. Ak diel prejde správnym procesom, ale následne sa uloží na magnetický stôl alebo sa dostane do blízkosti silného poľa, problém sa môže vrátiť. Preto má význam riešiť odmagnetovanie ako súčasť technologického postupu, nie ako izolovaný zásah na konci.
Meranie zvyškového magnetizmu bez odhadov
Pri technických aplikáciách nestačí povedať, že diel „už neťahá piliny“. Takéto overenie môže byť orientačné, ale nie je dostatočné tam, kde je potrebná opakovateľnosť. Zvyškový magnetizmus sa kontroluje meraním, najčastejšie pomocou gaussmetra alebo teslametra so sondou vhodnou pre daný tvar dielu.
Pri meraní treba vedieť, kde hodnotu sledovať. Rozhodujúce bývajú funkčné plochy, hrany, otvory alebo miesta po upnutí. Jeden údaj z náhodného bodu nemusí nič znamenať. Ak má byť proces spoľahlivý, treba definovať meracie miesta, prípustné hodnoty a podmienky manipulácie pred aj po meraní.
V praxi sa často ukáže, že problém nie je v nedostatočnom výkone zariadenia, ale v chýbajúcej metodike. Bez nej sa výsledok mení podľa obsluhy, polohy dielu alebo tempa výroby. Práve preto sa pri priemyselnom nasadení oplatí venovať pozornosť nielen samotnému odmagnetovaču, ale aj kontrole procesu.
Kde sa odmagnetovanie najčastejšie podceňuje
Prvou oblasťou je presné obrábanie a brúsenie. Diel môže byť rozmerovo v tolerancii, no zvyškový magnetizmus spôsobí problémy až v nasledujúcom kroku. Druhou oblasťou je montáž zostáv s ložiskami, tesneniami alebo jemnými mechanizmami, kde kovové častice výrazne zvyšujú riziko predčasného opotrebenia.
Často sa podceňuje aj servis a údržba. Nástroje, upínače, čeľuste alebo vymeniteľné prípravky bývajú opakovane vystavené magnetickému poľu a časom začnú viazať nečistoty. Výsledkom nie je len nižšia čistota, ale aj horšia opakovateľnosť upnutia a vyššia chybovosť.
V týchto prípadoch má zmysel nastaviť odmagnetovanie ako bežný servisný úkon. Pre prevádzky, ktoré pracujú s magnetickým upínaním, separáciou alebo kontrolou materiálu, ide o logické doplnenie procesu. Aj preto sa v technickej praxi rieši nielen predaj zariadení, ale aj voľba vhodného postupu a servisná podpora, čo je pri náročnejších aplikáciách podstatnejšie než samotný katalógový parameter.
Odmagnetovanie kovových dielov nie je komplikovaná disciplína, ak sa posudzuje podľa reálnej aplikácie. Keď sa zohľadní materiál, tvar, pôvod magnetizácie aj spôsob kontroly výsledku, ide o účinný krok, ktorý znižuje kontamináciu, stabilizuje meranie a pomáha udržať kvalitu výroby bez zbytočných prestojov.