









Kedy je potrebné odmagnetovanie dielov
Zvyškové magnetické pole sa vo výrobe často prejaví skôr ako nepríjemný detail než ako zjavná porucha. Obrobok priťahuje jemné triesky, meranie kolíše, pri montáži sa na povrch lepia kovové častice a pri brúsení či sústružení vznikajú problémy, ktoré sa hľadajú inde. Práve v takýchto situáciách dáva zmysel riešiť, kedy je potrebné odmagnetovanie dielov a či zostatkový magnetizmus už prekročil hranicu bežného javu.
Odmagnetovanie nie je kozmetická operácia. V technickej praxi ide o zásah, ktorý má priamy vplyv na čistotu výroby, presnosť kontroly, funkciu zostavy aj životnosť zariadení. Nie každý feromagnetický diel musí byť po výrobe automaticky odmagnetovaný, ale v mnohých prevádzkach je to nevyhnutný krok medzi obrábaním, kontrolou a expedíciou.
Kedy je potrebné odmagnetovanie dielov v praxi
Najčastejším dôvodom je situácia, keď zvyškový magnetizmus začína prekážať ďalšiemu výrobnému alebo montážnemu kroku. Typické sú hriadele, ložiskové sedlá, ozubené súčiastky, formy, nože, výlisky, upínané oceľové diely alebo súčasti po brúsení. Ak diel po operácii priťahuje kovový prach, jemné piliny alebo brúsny kal, nejde len o estetický problém. Kontaminácia povrchu môže ovplyvniť presnosť uloženia, opotrebenie a v niektorých prípadoch aj funkčnú bezpečnosť.
Druhým častým momentom je výstupná kontrola. Ak sa meria presný rozmer, drsnosť, hádzavosť alebo stav povrchu a pritom sa v okolí nachádzajú jemné kovové častice, výsledok môže byť skreslený. Zvyškové magnetické pole totiž udrží nečistoty na povrchu aj po bežnom čistení. Vtedy sa chyba často pripisuje umývaniu, obsluhe alebo meradlu, hoci príčina je magnetická.
Odmagnetovanie je potrebné aj pred montážou tam, kde by priťahovanie kovových častíc spôsobilo poškodenie styčných plôch, tesnení alebo pohyblivých uzlov. Platí to najmä pri presných mechanizmoch, hydraulických a pneumatických celkoch, ložiskových zostavách či nástrojoch, kde aj drobná kovová nečistota znamená problém.
Prečo sa diel vôbec zmagnetuje
K zmagnetovaniu dochádza pri viacerých bežných procesoch. Silné magnetické upínače, magnetické separátory, manipulácia zdvíhacími magnetmi, niektoré operácie brúsenia, sústruženia, frézovania alebo dokonca samotný kontakt s magnetickým poľom môžu vo feromagnetickom materiáli zanechať zvyškovú magnetizáciu. Výraznejšie sa to prejavuje pri oceľových dieloch, kalených súčastiach a geometriách, ktoré sa správajú ako magnetický obvod.
V praxi netreba vychádzať z toho, či bol diel v kontakte s magnetom úmyselne. Problém vzniká aj sekundárne. Diel bol upnutý na magnetickej doske, prešiel brúsením, následne sa očistil a vizuálne vyzerá v poriadku. Až v ďalšej operácii sa ukáže, že na seba viaže kovový prach alebo ovplyvňuje meranie. To je typická situácia, keď sa odmagnetovanie zaradí do procesu až dodatočne, po opakovaných reklamáciách alebo interných nezhodách.
Signály, že zvyškový magnetizmus už prekáža
Najspoľahlivejší prístup je meranie intenzity zvyškového magnetického poľa. V mnohých prevádzkach sa však potreba odmagnetovania najprv prejaví praktickými symptómami. Ak sa na diel opakovane lepia kovové častice aj po umytí, ak je ťažké udržať povrch čistý pred montážou alebo ak diely pri manipulácii k sebe jemne "ťahajú", zostatkový magnetizmus je pravdepodobný.
Významným signálom je aj kolísanie výsledkov pri kontrole. To sa týka najmä jemného merania a aplikácií, kde je nežiaduca prítomnosť kovového prachu na funkčných plochách. V niektorých prípadoch zmagnetovaný diel ovplyvní aj snímače, magneticky citlivé prvky alebo procesy s vysokým nárokom na stabilitu.
Samostatnou kapitolou sú problémy v automatizácii a manipulácii. Ak sa oceľové diely po oddelení nechcene prichytávajú jeden k druhému, zle sa podávajú zo zásobníka alebo sa mení spoľahlivosť orientácie v procese, odmagnetovanie môže byť efektívnejšie riešenie než mechanické úpravy podávača.
Kedy odmagnetovanie dielov nie je automaticky nutné
Nie každý zvyškový magnetizmus je problém. Ak diel pokračuje do aplikácie, kde neprekáža čistote povrchu, neovplyvňuje meranie, montáž ani funkciu zariadenia, odmagnetovanie nemusí byť potrebné. To platí najmä pri menej citlivých konštrukčných súčastiach alebo tam, kde ďalší proces nepracuje s jemnými kovovými nečistotami.
Rozhodujúci je teda účinok, nie samotná existencia magnetizácie. V technickej praxi je rozumné posudzovať diel podľa jeho použitia, materiálu, geometrie a nasledujúcej operácie. Iná situácia je pri hrubom výpalku do zvarenca a iná pri presne brúsenom dielci, ktorý ide do ložiskovej zostavy.
Práve tu býva chyba v zovšeobecnení. Niekde sa odmagnetováva všetko bez rozdielu, inde sa tento krok vynecháva aj tam, kde už spôsobuje škody. Správne nastavenie procesu má vychádzať z reálneho rizika a z merania, nie zo zvyku.
Ako prebieha odmagnetovanie a od čoho závisí výsledok
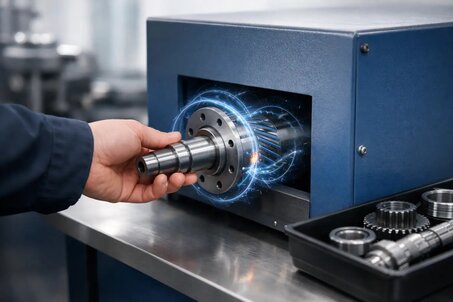
Odmagnetovanie sa bežne realizuje pomocou zariadenia, ktoré vytvára striedavé magnetické pole. Jeho úlohou je postupne znížiť zvyškovú magnetizáciu materiálu na prijateľnú úroveň. Účinnosť závisí od veľkosti dielu, druhu materiálu, tvaru, hrúbky steny, pôvodnej magnetizácie aj od smeru poľa v materiáli.
Práve geometria často rozhoduje o tom, či bude proces jednoduchý alebo náročný. Dlhé hriadele, krúžky, duté diely alebo súčasti s komplikovaným tvarom sa môžu správať odlišne od kompaktných blokov. V niektorých prípadoch nestačí rýchly priechod cez odmagnetovacie zariadenie a je potrebné upraviť orientáciu dielu alebo celý postup opakovať.
Dôležité je aj to, v akom stave diel do procesu vstupuje. Ak je znečistený trieskami alebo kovovým kalom, odmagnetovanie samo o sebe nevyrieši kontamináciu povrchu. Najprv treba odstrániť zachytené častice, potom znížiť zvyškové pole a následne overiť výsledok meraním.
Meranie je spoľahlivejšie než odhad
Ak má byť rozhodnutie technicky obhájiteľné, treba zvyškový magnetizmus merať. Odhad podľa správania dielu pomôže odhaliť problém, ale nestačí na stabilné nastavenie procesu. Meranie umožní stanoviť, pri ktorých operáciách vzniká nadlimitná magnetizácia, ktoré diely sú rizikové a či je odmagnetovanie po zásahu skutočne účinné.
Nie je pritom podstatné len absolútne číslo, ale aj jeho vzťah ku konkrétnej aplikácii. Hodnota, ktorá je ešte prijateľná pri bežnej manipulácii, môže byť nevhodná pri presnom brúsení, kontrole alebo montáži citlivého uzla. Preto sa limity nastavujú podľa funkcie dielu, nie všeobecne pre celú výrobu.
V prevádzkach, kde sa magnetické upínanie používa pravidelne, sa oplatí sledovať zvyškovú magnetizáciu systematicky. Ušetrí to čas pri hľadaní príčin nečistôt na povrchu, zníži počet opakovaných čistení a zlepší reprodukovateľnosť výroby.
Najčastejšie prevádzky, kde sa otázka odmagnetovania rieši
Téma sa pravidelne objavuje v strojárskej výrobe, pri brúsení a obrábaní presných dielov, vo výrobe nástrojov a foriem, v údržbe, pri repasoch aj v kontrolných laboratóriách. Výrazne sa týka podnikov, ktoré používajú magnetické upínače, permanentné alebo elektromagnetické systémy pri manipulácii, a tiež prevádzok, kde sa kombinuje oceľový diel s požiadavkou na veľmi čistý povrch.
Odmagnetovanie má význam aj pri servise strojových častí. Pri opravách sa často ukáže, že súčiastka po predchádzajúcej prevádzke alebo zásahu nesie zvyškové pole, ktoré komplikuje čistenie, diagnostiku alebo novú montáž. Vtedy nejde o teóriu, ale o rýchle odstránenie konkrétnej prekážky v procese.
Pre firmy, ktoré potrebujú kombinovať magnetické technológie s presnou výrobou, je rozumné konzultovať odmagnetovanie už pri návrhu pracoviska. Aj preto sa v technickej praxi osvedčuje spolupráca s dodávateľom, ktorý nerozumie len samotným magnetom, ale aj tomu, čo sa deje pred a po ich použití. To je presne oblasť, kde má technické poradenstvo a servis dlhodobý význam.
Kedy nečakať a riešiť odmagnetovanie hneď
Ak diel po procese zachytáva kovové častice, ak komplikuje montáž, ak znižuje spoľahlivosť merania alebo vytvára problémy v automatickom podávaní, odmagnetovanie by sa nemalo odkladať. Náklady na tento krok sú spravidla nižšie než opakované čistenie, nepresná kontrola, poškodené zostavy alebo hľadanie príčiny tam, kde v skutočnosti pôsobí zvyškové pole.
Otázka teda neznie, či je magnetizmus na dieli "normálny", ale či už zasahuje do funkcie procesu. Keď áno, správny čas na odmagnetovanie nastal. A čím skôr sa z neho stane riadený krok výroby namiesto reakcie na problém, tým stabilnejší bude celý výsledok.