









Frezovací magnet na CNC stroj: kedy sa oplatí
Ak sa pri frézovaní opakovane stráca čas na mechanickom upínaní, CNC frezovací magnet býva jednou z prvých ciest, ako skrátiť prípravu výroby bez zásahu do kvality obrábania. Neplatí to však automaticky pre každý diel, každý materiál ani každú operáciu. Pri magnetickom upínaní rozhodujú detaily - od permeability materiálu cez hrúbku obrobku až po charakter reznej sily a geometriu kontaktnej plochy.
Čo frezovací magnet na CNC stroji reálne rieši
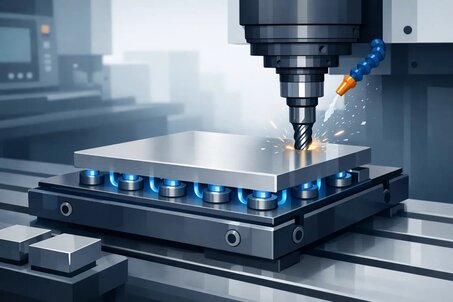
V praxi nejde len o to, že obrobok drží bez zveráka. Skutočný prínos je v prístupe k väčšej časti dielu z jednej upínacej operácie, v kratšom prestavovaní a v opakovateľnosti. Pri sériovej výrobe to znamená menej manipulačného času, pri kusovej výrobe zasa jednoduchšie založenie komplikovanejších tvarov.
Magnetické upnutie zároveň odstraňuje časť mechanických prekážok v pracovnom priestore. Nástroj má lepší prístup k hranám a plochám, čo je dôležité najmä pri dokončovacích operáciách alebo pri obrábaní tenších platní. Výhodou býva aj nižšie riziko lokálnej deformácie, ktoré môže vzniknúť pri príliš agresívnom zovretí v mechanickom prípravku.
To ale neznamená, že magnet nahradí všetky ostatné spôsoby upínania. Pri vysokých bočných silách, malých kontaktných plochách alebo pri neferomagnetických materiáloch má mechanické alebo kombinované upnutie stále svoje miesto.
Kedy dáva frezovací magnet na CNC stroji najväčší zmysel
Najlepšie výsledky dosahuje magnetické upínanie pri plochých feromagnetických dieloch, kde je dostatočná dosadacia plocha a obrobok má primeranú hrúbku. Typickým príkladom sú oceľové platne, príruby, výpalky, prípravky alebo polotovary, ktoré treba obrábať zhora a po obvode.
Veľmi dobre funguje aj tam, kde sa diely často menia a rozhoduje čas. Ak obsluha každých pár minút uvoľňuje zverák, čistí dosadacie plochy a znovu ustavuje obrobok, magnetické riešenie vie túto stratu citeľne obmedziť. Pri opakovaných sériách býva rozdiel v produktivite výrazný.
Ďalšou vhodnou oblasťou sú diely, ktoré by sa mohli pri mechanickom upnutí prehnúť alebo otlačiť. Magnet rozloží upínaciu silu na väčšiu plochu. Práve to je jeden z dôvodov, prečo sa používa pri jemnejšom obrábaní dosiek a tenkostenných súčiastok, ak to materiál a rezný režim dovolia.
Kde sú limity magnetického upínania
Najčastejší omyl je predstava, že rozhoduje iba maximálna prídržná sila uvedená v parametroch. Táto hodnota sama osebe nestačí. V reálnej prevádzke treba počítať s kvalitou kontaktu, rovinnosťou spodnej plochy, hrúbkou obrobku, medzerou medzi pólmi a smerom zaťaženia.
Problém nastáva pri materiáloch s nízkou magnetickou vodivosťou alebo pri neferomagnetických kovoch, ako je hliník, meď či nerez určitých tried. Tam magnetické pole nevytvorí potrebný uzatvorený obvod a upnutie je buď slabé, alebo nepoužiteľné. Rovnako opatrne treba pristupovať k dielom s veľmi malou styčnou plochou alebo s prerušovaným kontaktom.
Obmedzením môže byť aj samotná technológia obrábania. Hrubovanie s vysokým odberom materiálu, agresívne bočné frézovanie alebo náhle zmeny smeru rezu vytvárajú sily, ktoré môžu byť pre samostatné magnetické upnutie nevhodné. V takých prípadoch sa často volí kombinácia magnetu s dorazmi, bočným istením alebo pomocným prípravkom.
Permanentný alebo elektropermanentný systém
Pri výbere sa často rieši typ magnetického systému. Permanentné riešenia sú konštrukčne jednoduché, stabilné a nezávislé od trvalého napájania. To je výhoda tam, kde sa požaduje spoľahlivá prevádzka bez zložitejšej inštalácie.
Elektropermanentné systémy sú zaujímavé tým, že elektrickú energiu potrebujú spravidla iba pri prepnutí stavu. Po zopnutí alebo odmagnetovaní držia bez trvalého odberu. V CNC prevádzke to prináša dobrú kombináciu bezpečnosti, ovládania a integračných možností. Zároveň však ide o technicky aj investične náročnejšie riešenie.
Výber preto závisí od typu výroby. Pre jednoduchšie pracoviská môže byť vhodné mechanicky ovládané magnetické upínanie. Pre automatizovanejšie alebo náročnejšie aplikácie býva výhodnejší systém s riadeným spínaním, kontrolou stavu a presnejšie definovaným pracovným režimom.
Na ktoré technické parametre sa pozerať
Pri CNC frézovaní netreba sledovať len marketingovo atraktívne čísla. Dôležitá je pólová rozteč, hĺbka magnetického poľa, odporúčaný rozsah hrúbok obrobku a správanie pri čiastočnom prekrytí pólov. Tieto parametre priamo ovplyvňujú, či magnet udrží konkrétny diel stabilne aj pri reálnom obrábaní.
Hrúbka obrobku je zásadná. Ak je diel príliš tenký, magnetický tok sa nemusí uzatvoriť dostatočne efektívne a prídržná sila klesá. Naopak, pri masívnejších oceľových dieloch býva výsledok výrazne lepší. Preto sa vždy oplatí posúdiť konkrétnu kombináciu materiálu, rozmeru a kontaktnej plochy, nie iba všeobecnú kompatibilitu s oceľou.
Dôležitá je aj kvalita dosadacej plochy. Okuje, nečistoty, triesky alebo nerovnosť vytvárajú vzduchovú medzeru, ktorá prídržnosť znižuje. Pri magnetickom upínaní je čistota pracovnej plochy priamo funkčná podmienka, nie iba prevádzkový detail.
Presnosť, vibrácie a kvalita povrchu
Správne zvolený frezovací magnet na CNC vie zlepšiť dostupnosť nástroja, ale presnosť obrábania závisí od celej zostavy. Ak obrobok nie je dostatočne podložený alebo sa pri reze rozkmitá, prejaví sa to na rozmere aj na povrchu. Magnet sám o sebe vibrácie neodstráni.
Pri tenkých dieloch je preto často potrebné pracovať s podložkami, pólovými nadstavbami alebo technologickými mostíkmi, aby sa plocha podoprela čo najrovnomernejšie. Pri zložitejších tvaroch môžu pomôcť aj pomocné dorazy, ktoré nepreberajú zvislé zaťaženie, ale bránia bočnému posunu.
Ak sa magnetické upnutie navrhne správne, výsledkom býva stabilnejší proces než pri improvizovanom mechanickom zovretí. Ak sa podcení geometria dielu alebo smer síl, výhodu rýchleho založenia rýchlo vymaže riziko posunutia obrobku.
Kedy zvoliť kombinované upínanie
V mnohých prevádzkach nie je otázka postavená ako magnet alebo zverák. Rozumnejšie je uvažovať o kombinácii. Magnet vytvorí základné plošné upnutie a mechanické prvky zabezpečia doraz, orientáciu alebo istenie proti bočnému posuvu.
Takýto prístup je vhodný najmä pri dieloch s nepravidelným obrysom, pri prerušovanom reze alebo vtedy, keď treba frézovať agresívnejšie a zachovať pritom dobrý prístup k väčšine obrábaných plôch. Kombinované riešenie zároveň znižuje nároky na prehnanú rezervu prídržnej sily, pretože jednotlivé prvky si rozdelia funkcie.
Pre konštruktéra alebo technológa je to často najpraktickejšia cesta. Namiesto hľadania univerzálneho upínača sa navrhne systém podľa konkrétneho dielu, stroja a výrobného taktu.
Ako postupovať pri výbere pre konkrétnu prevádzku
Ak má magnetické upínanie fungovať spoľahlivo, výber by mal vychádzať z reálnych výrobných podmienok. Prvým krokom je určiť materiál a minimálnu hrúbku obrobkov. Druhým je posúdiť typ operácií - či ide o rovinné frézovanie, obvodové frézovanie, dokončovanie alebo hrubovanie.
Nasleduje analýza kontaktnej plochy a smeru hlavných síl. Pri plnom dosadnutí oceľovej dosky môže byť magnet veľmi efektívny. Pri malých segmentoch alebo dieloch s výrezmi sa situácia mení. Vtedy treba overiť, koľko pólov bude skutočne aktívnych a či nevzniknú slabé miesta.
Dôležitá je aj otázka obsluhy a servisu. V priemyselnej prevádzke má význam riešenie, ktoré je nielen funkčné, ale aj dlhodobo udržiavateľné. Odborné poradenstvo pri návrhu upínania býva v tomto bode hodnotnejšie než samotný katalógový parameter. Práve preto sa pri náročnejších aplikáciách oplatí pracovať s technickým dodávateľom, ktorý vie posúdiť celý proces, nielen predať komponent.
Spoločnosti ako SELOS Magnety sa v takých prípadoch uplatňujú najmä tam, kde zákazník potrebuje prepojiť výber produktu s technickým overením aplikácie, servisom a reálnou dostupnosťou riešenia.
Najčastejšie chyby pri zavedení magnetu do CNC výroby
Jednou z najčastejších chýb je podcenenie skúšobnej fázy. Magnetické upínanie sa má otestovať na konkrétnych dieloch a rezných režimoch, nie iba prevziať podľa tabuľky. Rozdiel medzi teoretickou a prevádzkovou prídržnosťou býva zásadný.
Ďalším problémom je zanedbaná čistota plochy a nesprávne ustavenie obrobku. Aj kvalitný systém stráca účinnosť, ak sú medzi pólmi triesky alebo ak diel dosadá len čiastočne. Tretia častá chyba je prílišná dôvera v magnet bez bočných dorazov tam, kde rezná sila pôsobí hlavne vodorovne.
Ak sa týmto bodom venuje pozornosť hneď na začiatku, magnetické upínanie vie priniesť citeľnú úsporu času a lepšiu organizáciu pracoviska. Nie ako univerzálny zázrak, ale ako presne zvolený nástroj pre konkrétny typ výroby.
Pri CNC frézovaní sa najviac osvedčia riešenia, ktoré zodpovedajú reálnemu procesu, nie len papierovým parametrom. Preto má zmysel posudzovať magnet podľa dielu, stroja a spôsobu obrábania - až vtedy sa ukáže, či ide o dobrú investíciu alebo o kompromis, ktorý sa v prevádzke nevyplatí.